Ⅳ型储氢瓶内胆:PA11/PA12怎么选
Ⅳ型瓶全塑内胆的渗透与强度账:PA11、PA12 与改性 PA6 三条路线,从阻隔性、快开门疲劳与成本看谁守得住 70MPa,兼看内胆塑化带来的材料增量。
Ⅳ型瓶全塑内胆的渗透与强度账:PA11、PA12 与改性 PA6 三条路线,从阻隔性、快开门疲劳与成本看谁守得住 70MPa,兼看内胆塑化带来的材料增量。
氢瓶检测中心的渗透测试台上,一只刚下线的Ⅳ型瓶正在充压。传感器不盯瓶壁强度,只盯从塑料内胆里漏出来的那点氢气——整瓶氢渗透率压到每升容积每小时 6 Ncm³(标准测试条件 15℃)以内。车间里没人说话,屏幕上跳动的数字,决定这批内胆料能不能装车。
测试员在记录表上勾掉一组数据,下一只待检瓶已经推上台架。同样的测试,这只瓶的厂家换过三种内胆料,才把渗透数字压进限值。
这只瓶的内胆,是一片 2 毫米出头的塑料。氢能风口吹了几年,决定储氢瓶安全与寿命的,偏偏就是这层不承重的塑料。
不承重,不等于不重要。
内胆不扛压,只堵氢
Ⅳ型瓶从里到外四层:塑料内胆、缓冲层、碳纤维缠绕层、玻纤保护层。全瓶壁厚 20–30 毫米,碳纤维层扛住全部压力载荷,内胆只干一件事——堵住氢气。
氢分子是自然界最小的分子之一,70 MPa 下见缝就钻。Ⅰ型全金属、Ⅱ型金属内胆环向缠绕,重容比大,车载储氢密度上不去;Ⅲ型金属内胆全缠绕,气密没问题,重在内胆本身。Ⅳ型把承压交给碳纤维、把阻隔交给塑料,内胆减重立竿见影,储氢质量比做到 6% 以上,头部方案逼近 7%。对燃料电池车,每省一公斤自重,都换算成续航里程。
这也解释了市场结构:2025 年,Ⅳ型聚合物内胆全复合段占复合储氢瓶市场 97% 的份额(Research and Markets 口径)。
内胆材料的四道硬门槛
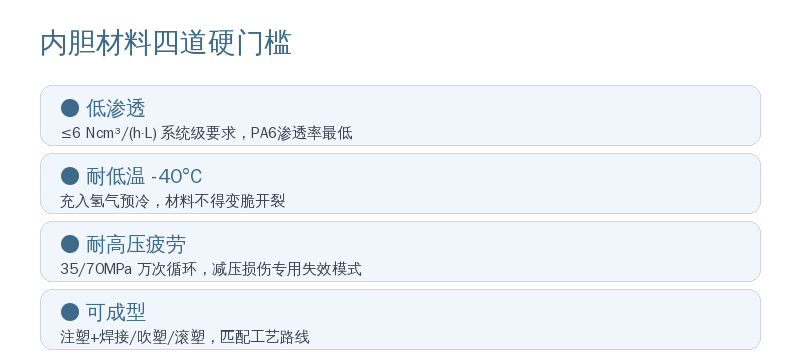
内胆要过四关,第一关就刷掉一半选手。
低渗透排第一。 氢气分子小、渗透强,内胆是唯一的阻隔屏障。行业系统级要求整瓶氢渗透低于 6 Ncm³/(h·L);中国团体标准 T/CATSI 02 007 对内胆材料渗透系数设限,上限约 2×10⁻¹³ cm³·cm/(cm²·s·Pa)。这一关不过,其余指标免谈。
耐低温 −40 ℃。 加注时气源预冷到 −40 ℃ 充入,防止温升伤内胆。低温下塑料变硬变脆,一撞就裂的料没人敢用。工作温度范围按 −40 ℃~85 ℃ 设计。
耐高压疲劳。 35/70 MPa 循环充放,设计寿命万次量级,内胆全程处在拉应力状态。快速泄压时氢气来不及扩散,会在材料里顶出气泡、鼓包、塌陷——"减压损伤"是内胆的专属失效模式。
可成型。 内胆成型走注塑+焊接、吹塑、滚塑三条路,材料得匹配工艺:吹塑要高粘度牌号,滚塑要耐热与流动的平衡。料不对工艺,产线跑不起来。
四关之外还有一个隐性项:与碳纤维缠绕层的相容性。PA 族吸水率偏高,成型前后要控好水分;HDPE 表面能低,与环氧缠绕层粘接常需电晕、等离子一类表面处理(行业经验口径)。内胆与缠绕层脱粘,等于整瓶报废。
反直觉:实测渗透率,PA6 最低
选材讨论通常从 PA11、PA12 之争开场。实测数据给出另一个答案。
同一测试条件下(288 K / 70 MPa),三种材料的氢气渗透系数:
| 材料 | 渗透系数(cm³·cm/(cm²·s·Pa)) | 相对 PA6 |
|---|---|---|
| PA6 | 1.72×10⁻¹⁴ | 基准 |
| PA11 | 1.87×10⁻¹⁴ | 高 8.7% |
| HDPE | 5.88×10⁻¹⁴ | 高 242% |
氢扩散系数同样拉开差距:PA 族约 10⁻¹⁰ m²/s 量级,HDPE 在 50 ℃ 下达 2×10⁻⁹ m²/s,高出整整一个数量级。
PA6 挡氢靠的是分子结构先天优势:极性分子加氢键作用,气体阻隔性天然优于非极性 HDPE。内胆挡氢,PA6 的底子最好。
读数据前先看条件。渗透系数高度依赖测试温度、压力、单位,288 K/70 MPa 和 18 MPa/328 K 是两套口径,跨文献比大小,比错是常态。
渗透率最低,标杆为什么还是 PA11
答案不在材料学,在工程学。
PA11 的渗透率只比 PA6 高 8.7%,但它是个全科生:
单一指标领先换不来装机量,综合验证过的材料才进得了整车目录。某北欧大厂、某法国系统商的聚合物内胆路线里,PA11 是常客;货架上的主力牌号,也绕不开 Rilsan PA11 与 VESTAMID PA12 这两个名字。
选材不是比单项成绩,是比综合评分。
PA12 的角色是均衡项:渗透率略高于 PA11,加工窗口宽、吸水率低、尺寸稳定,吹塑挤出注塑全线成熟。国产瓶企的进口内胆料里,PA12 是常用选择。它与 PA11 的差距不在量级,在低温与渗透的细节上。
PA12 的氢能实绩不止内胆:能源级牌号在油气管线累计应用超 800 公里,管路与内胆双线作战,验证数据拿得出手。
全科生也有短板。PA11 生物基蓖麻油原料成本摆在那,单价是四类材料里的最高档;吸湿敏感,加工前必须烘干;供应链高度集中,全球主要供应商一只手数得过来。选 PA11,等于把成本与供应押在一家供应商身上。
改性 PA6:国产化的主攻方向
PA6 的处境一句话:材料好,瓶子难。
纯 PA6 直接做内胆不可行。脆性大、低温韧性差、尺寸稳定性差,−40 ℃ 加循环载荷,开裂是大概率事件。渗透率最低的优势,被低温短板按住。
改性路线盯三件事:
低温增韧排第一。 与 HDPE、弹性体共混提升韧性,三元共混可显著拉高冲击强度;纳米阻隔补渗透。 石墨烯加到 5 wt%,渗透系数降到 2.44×10⁻¹³,再降 22–24%,蒙脱土、碳纳米管是同类思路;工艺兜底管全盘。 原位聚合、双轴拉伸、软化温度提到约 180 ℃,匹配充装温升。
国产进展有信号:国内某瓶企的 70 MPa/210 L Ⅳ型瓶已装车试跑,改性 PA6 内胆是重点方向之一。这条路的关键,是增韧之后渗透率不反弹、疲劳寿命过万次。
HDPE 守在另一个战场:大宗价格带,吹塑滚塑都成熟,滚塑尤其适合大容积瓶体。代价是渗透率全场最高,渗透损失行业文口径约 PA 0.02–0.04 g/L/day、HDPE 0.04–0.06 g/L/day(该口径与材料级系数不可直接换算,数值待进一步核验)。低温热循环也分工艺:挤出/滚塑级在 −40~85 ℃、13.4 MPa、1500 次热循环下表现可接受,注塑级相对较差。大容积站用瓶、35 MPa 低成本场景,是 HDPE 的主场。
市场盘子与三档选材建议
氢能的热,已经烧到内胆这一层:
给工程师的选材建议,按场景分三档:
70 MPa 车载、追极限安全:PA11 打底,PA12 补位。两者渗透差距不大,PA11 在低温与渗透上占优,PA12 在成本与成型上友好。国产化降本:改性 PA6 是确定性方向,渗透率本已最低,攻关低温增韧、纳米阻隔、疲劳寿命三件事。站用大容积、成本敏感:HDPE 滚塑为主,渗透损失靠大容积摊薄、靠标准限值兜底。
回到开头的检测台。那一串跳动的渗透率数字里,PA6 最低,PA11 紧随其后,HDPE 高出三倍——只按数据选材,答案毫无悬念。可现实里,装车的是 PA11,改性 PA6 还在实验室与产线之间赶路。
下次氢瓶下线的渗透测试单递到你手里,你信哪一栏:288 K/70 MPa 下的渗透系数,还是 −40 ℃ 冲击试验里的那声断裂?
免责声明:本文所述性能数据为实验室测试典型值,实际使用效果受注塑工艺、模具设计和加工条件等因素影响,详细参数请咨询材料供应商获取TDS与选材建议。
