TPE开模收缩率:0.5%到3.5%的差距在哪
TPE 不是一种料:五六个家族收缩率从 0.5% 拉到 3.5%。讲清结晶、硬度、填充、方向壁厚四个开关如何决定收缩区间,给出分家族快查表、软胶模具设计要点与拿到任意一块 TPE 的五步估算法,开模前先查供应商 TDS。
TPE 不是一种料:五六个家族收缩率从 0.5% 拉到 3.5%。讲清结晶、硬度、填充、方向壁厚四个开关如何决定收缩区间,给出分家族快查表、软胶模具设计要点与拿到任意一块 TPE 的五步估算法,开模前先查供应商 TDS。
开篇场景:模具车间,钳工老张拿着测量仪对着刚下的软胶件直皱眉——方向对了,尺寸却差了0.4毫米。工艺翻来覆去调,模温加了又降,尺寸就是不稳。直到有人问了一句:你这块料,是哪个 TPE?
一次模具返工的真相
车间里常见这样的对话:工程师报"TPE 开模",模具师傅抬手就在图纸上勾了个通用收缩率,比如 1.5%。结果软胶件一出模就缩多了,硬胶部分又缩少了,同一张图两个数,返工。
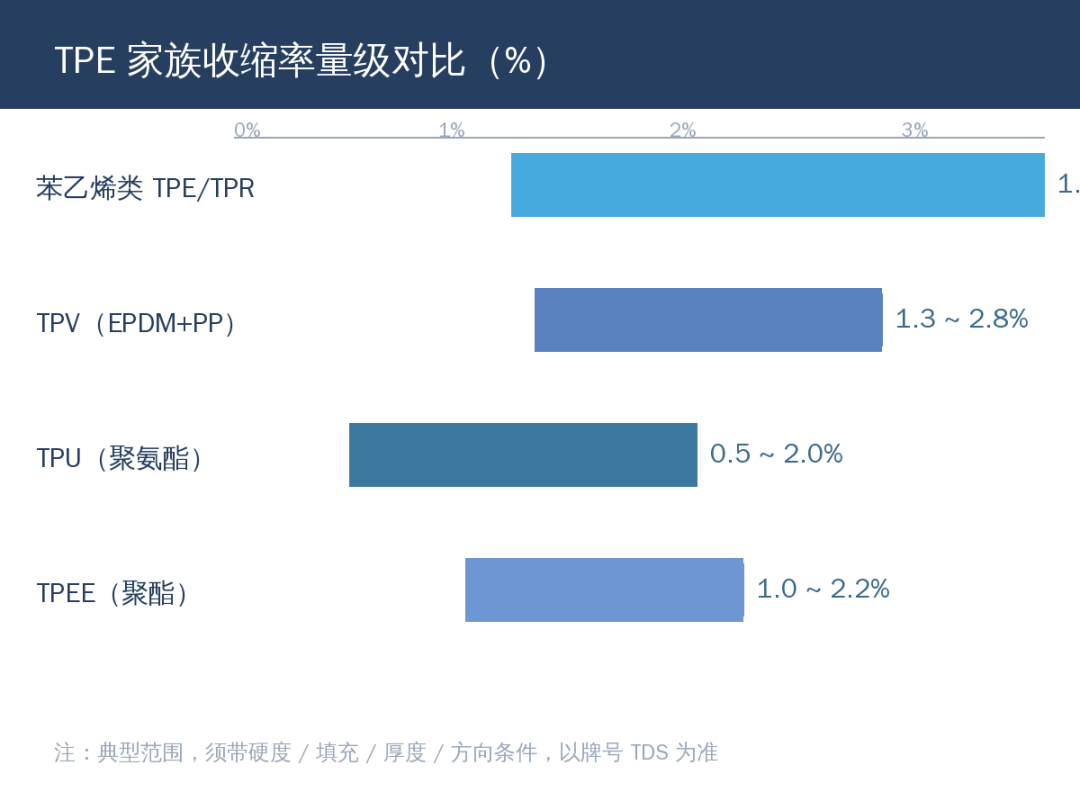
问题出在哪?TPE 不是一种料。 热塑性弹性体是五六个家族的合集——苯乙烯类(SBS/SEBS 基,国内俗称的"TPE/TPR")、烯烃类(TPO/TPV)、聚氨酯类(TPU)、聚酯类(TPEE)、聚酰胺类(TPAE)。它们的收缩率,可以从 0.5% 一路拉到 3.5%,差了七倍。拿一个数去套所有 TPE,等于拿一把尺子量所有人,能不翻车吗?
收缩率差七倍的四个开关
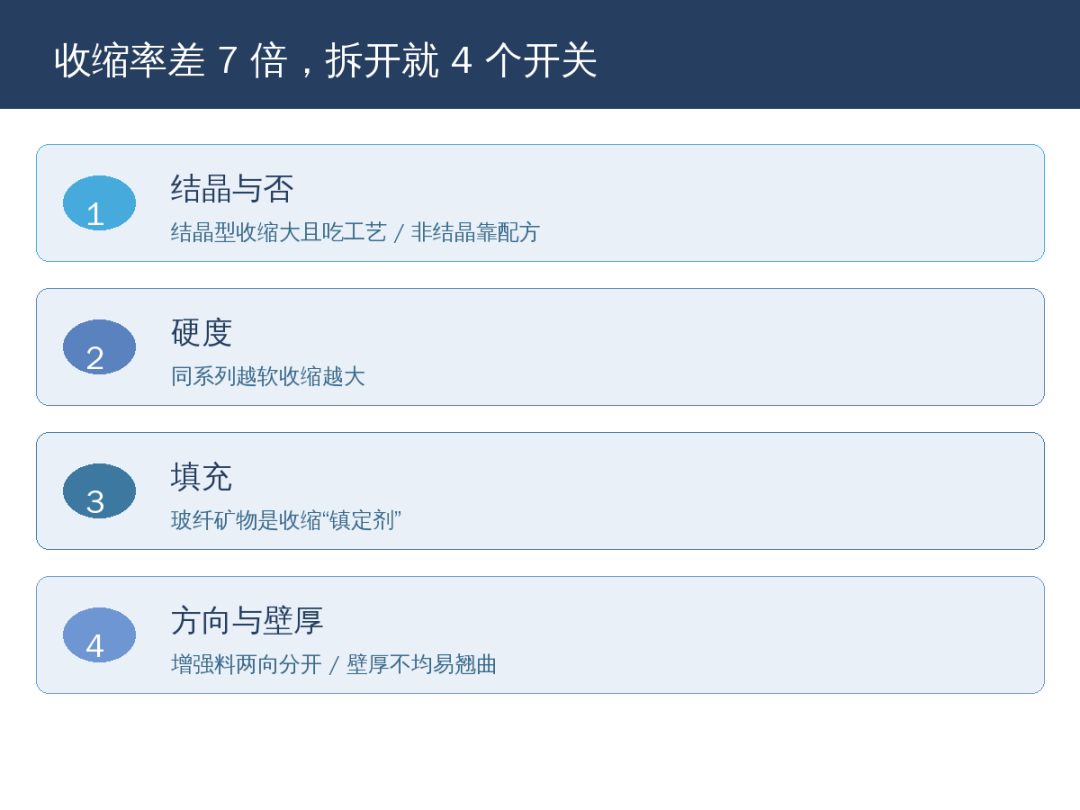
别慌,这七倍的差距不是玄学,拆开看就四个开关:结晶、硬度、填充、方向与壁厚。把这四个摸透,拿到任何一块 TPE,你都能在脑子里画出一个大概的区间,而不是瞎猜。
开关一:结晶不结晶,第一道分水岭
TPU、TPEE 这类是半结晶料,冷却时分子链规整排队,比体积骤减,这个"结晶收缩"能占到总收缩的九成以上。而 SBS/SEBS 基的苯乙烯类 TPE 是不结晶的,主靠流动取向和热收缩,硬是被"油"和"软段"拉着走——充油越多、越软,收缩越大。
一句记住:结晶型收缩偏大且吃工艺,非结晶型收缩靠配方。
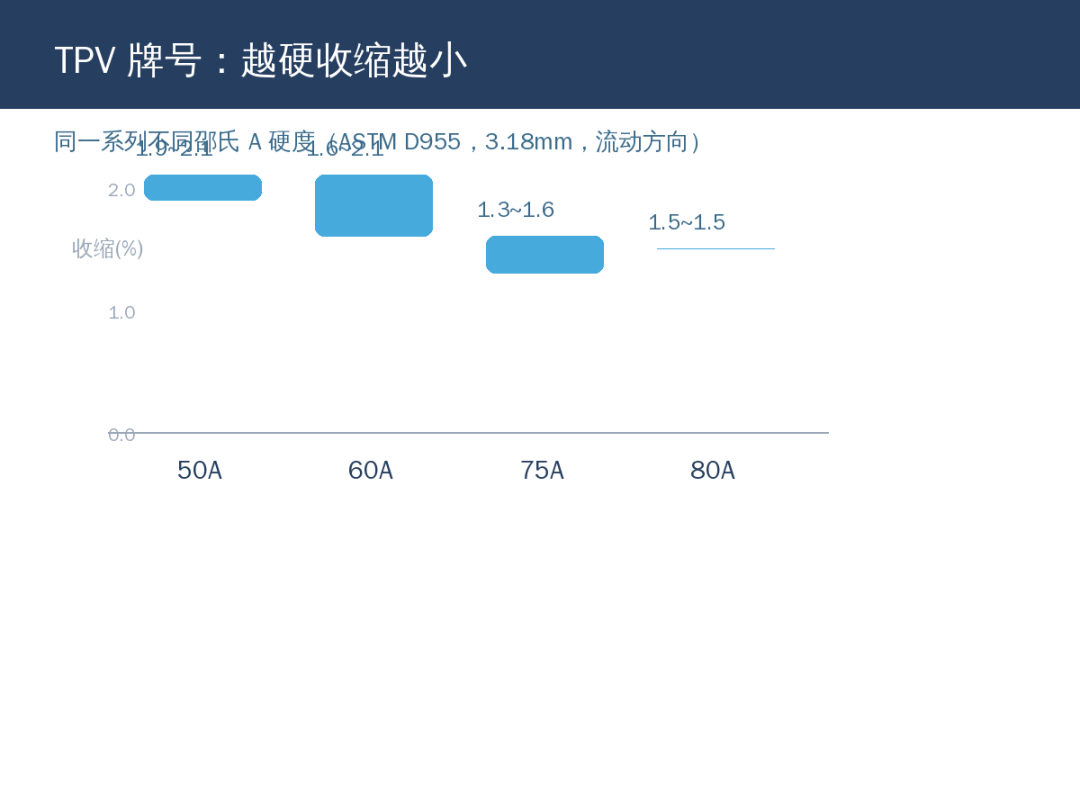
开关二:硬度,同一个家族里软的缩得多
同一系列里,往往是越软收缩越大。拿 TPV 的牌号实表看——同样 ASTM D955、3.18mm 壁厚、流动方向,邵氏 50A 的软料收缩 1.9%~2.1%,邵氏 75A 的硬料只有 1.3%~1.6%。TPU 那边规律类似,行业资料里常见"硬度 75A 的试片,收缩比 60D 大两到三倍"。
不过别把话说过头:TPU 的硬段本身也参与结晶,硬段多了结晶收缩又会抬起来。所以准确说法是"软硬段要平衡着看",但工程上你先记住"越软越要小心"这个大方向。
开关三:填充,玻纤矿物是收缩的"镇定剂"
往里加玻纤、矿物填料,收缩率会明显被压下去。片状填料(云母)比针状、球状降得多,粒度越细降得越多,表面处理过的效果更好。对应到 TPE,比如某 TPV 加 20% 玻纤,收缩能降三四成(这个数经验性偏强,具体以实测为准)。
代价也清楚:填料越多,弹性、手感、表面光洁度越差。包边密封件想兼得尺寸稳定和手感,填料比例得细调。
开关四:方向与壁厚,最容易被忽略的两个维度
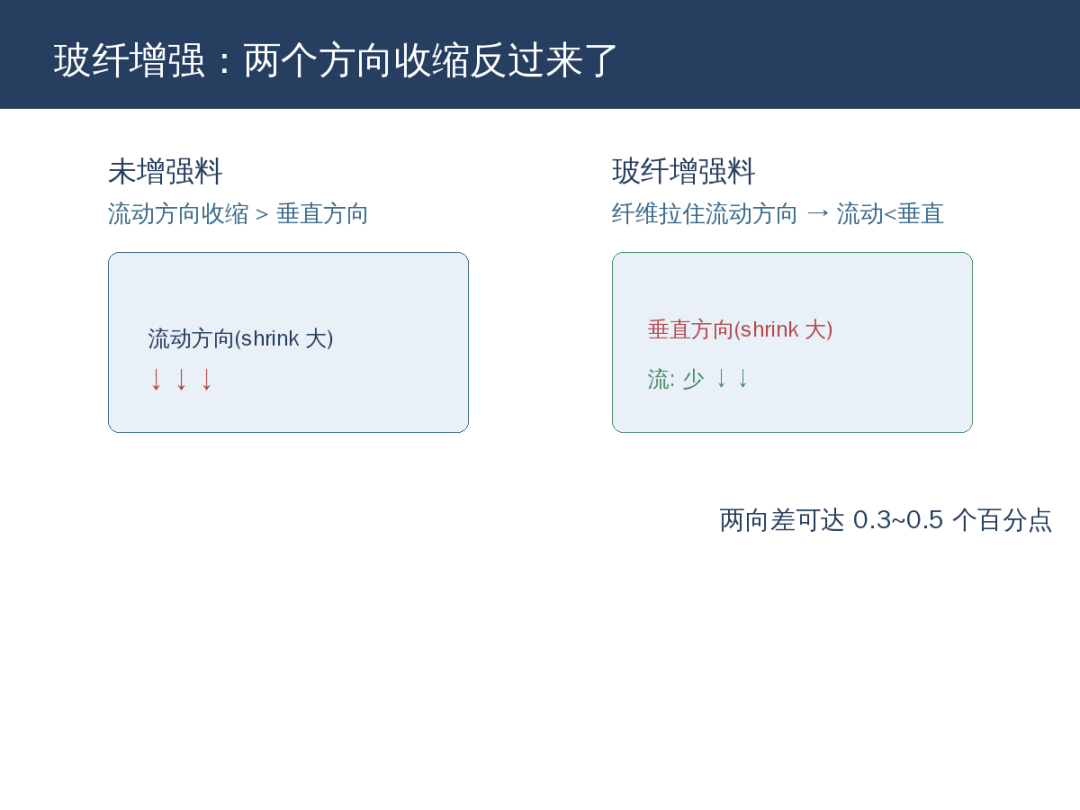
方向:未增强料一般"流动方向收缩 > 垂直方向";但一旦加了玻纤,纤维沿流动方向排向,"拉住"了那个方向的收缩,结果反过来了——流动方向收缩反而小于垂直方向,两向差能到 0.3~0.5 个百分点。查表时先看是不是增强牌号,两个方向必须分开给值。
壁厚:一般厚壁件收缩大于薄壁件,因为芯部冷却慢、缩得多。但别急着套——部分 1mm 的极薄件,由于熔体流动阻力大,收缩反而可能比 2mm 还大。壁厚剧烈落差处,收缩不均,最容易出缩痕、翘曲。
一张带条件的快查表
下表是行业量级参考,必须带着括号里的条件用,具体以牌号 TDS 为准:
| TPE 类别 | 典型收缩率(%) | 结晶性 |
|---|---|---|
| 苯乙烯类 TPE/TPR(SBS/SEBS 基) | 1.2%~3.5%,常用软胶 1.5%~3% | 非结晶 |
| TPV(EPDM+PP 动态硫化) | 1.3%~2.8% | 半结晶(PP 相) |
| TPU(热塑性聚氨酯) | 0.5%~2.0%,常用 0.8%~1.5% | 半结晶(硬段) |
| TPEE/COPE(聚酯弹性体) | 1.0%~2.2% | 半结晶(PBT 硬段) |
给你算一笔账,看看收缩率差 0.5 个百分点意味着什么。模腔里一个 200mm 长的件,模具师傅习惯性勾了个 1.5% 的通用缩水率,可实际这块料收缩是 2.0%,成品直接缩到 196mm——短了 4mm,装配卡不住。开模前多花十分钟把料查清楚,比后期改模省几天工。
模具设计,别照搬硬胶的老经验
TPE 是软胶,模具设计有几个跟硬胶完全不同的讲究:
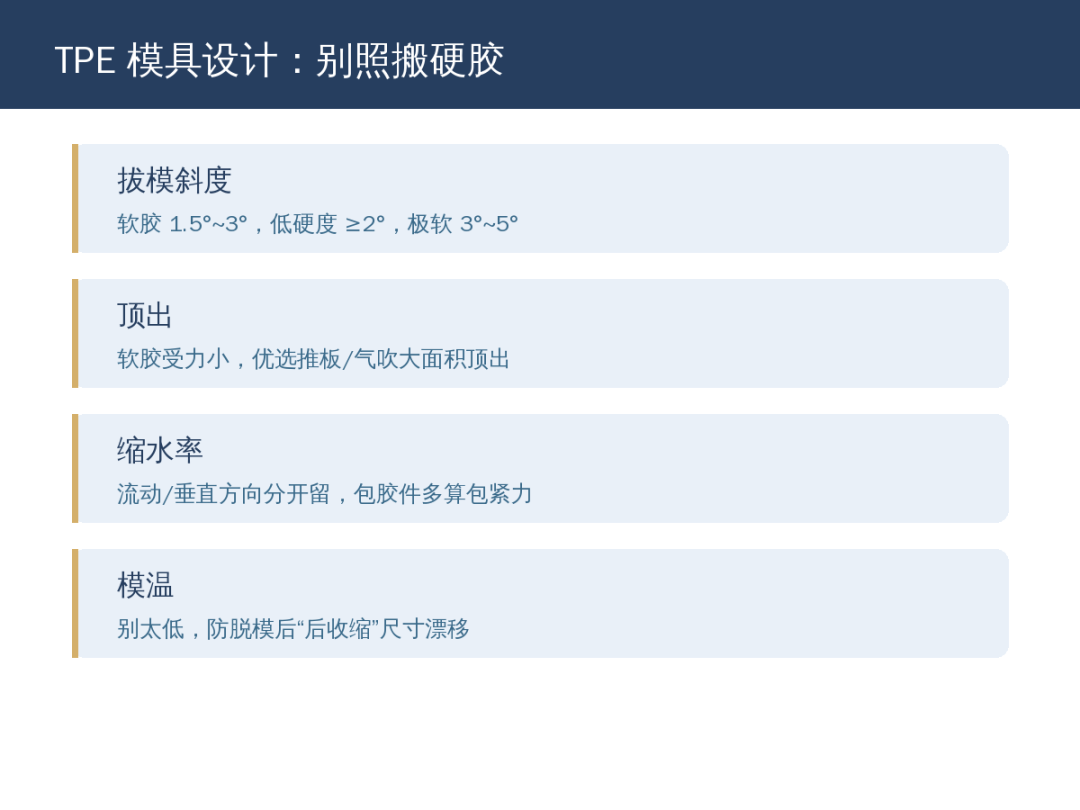
拔模斜度宁大勿小。 高硬度的近硬塑,0.5°~1° 就行;常规软胶干到 1.5°~3° 更稳;低硬度软胶要 ≥2°,极软的甚至 3°~5°。软胶冷却会"抱紧"型芯,斜度不够,顶出一拉伸就拉白、包模。咬花表面每加深约 0.025mm,斜度得多给 1°。
顶出要"面"不要"点"。 软胶受力面积小,顶针尖容易应力集中顶白顶穿,优先用推板、气吹等大面积顶出,顶针位置避开水口正下方和薄壁处。
缩水率要分方向留。 开模按预估收缩率放大模腔,流动方向和垂直方向分开算;包胶件除了 TPE 自己的体积收缩,还得算上对硬质骨架的包紧力。
模温别开太低。 结晶型 TPE(TPU/TPEE/TPV 的 PP 相),模温太低会结晶不完善,导致脱模后还在"后收缩"——尺寸 24 小时内漂移,这才是很多"试模时好好的,放一晚上就超差"的真凶。宁可模温给足,让他一次结晶到位。
说到底,TPU 这类半结晶料最磨人的就是"动手晚一拍"。模具刚下机,量着尺寸全对,放一晚第二天再测,孔距缩了零点几毫米——不是师傅手艺不行,是材料还在慢慢结晶。对付它就两条:一是模温别压太低,让结晶在模内尽量做完;二是验收留够时间,别刚出模就拍板,放一晚再复测。
包胶件多算一笔账。 给硬质骨架包一层 TPE 的件,收缩率不能只盯 TPE 自己。TPE 冷却往回收,会死死箍住骨架,包紧力直接影响装配和手感。骨架本身要是也收缩,两层收缩方向不一致,端部就容易起皱、露芯。这种件开模前最该先打样试一套,别直接上量产模。
反向修模法收尾。 成型后实测实际收缩,按相反方向修模具微调。设计→试模→修正,这个闭环比背一堆经验数字管用。
拿到一块 TPE,五步估算
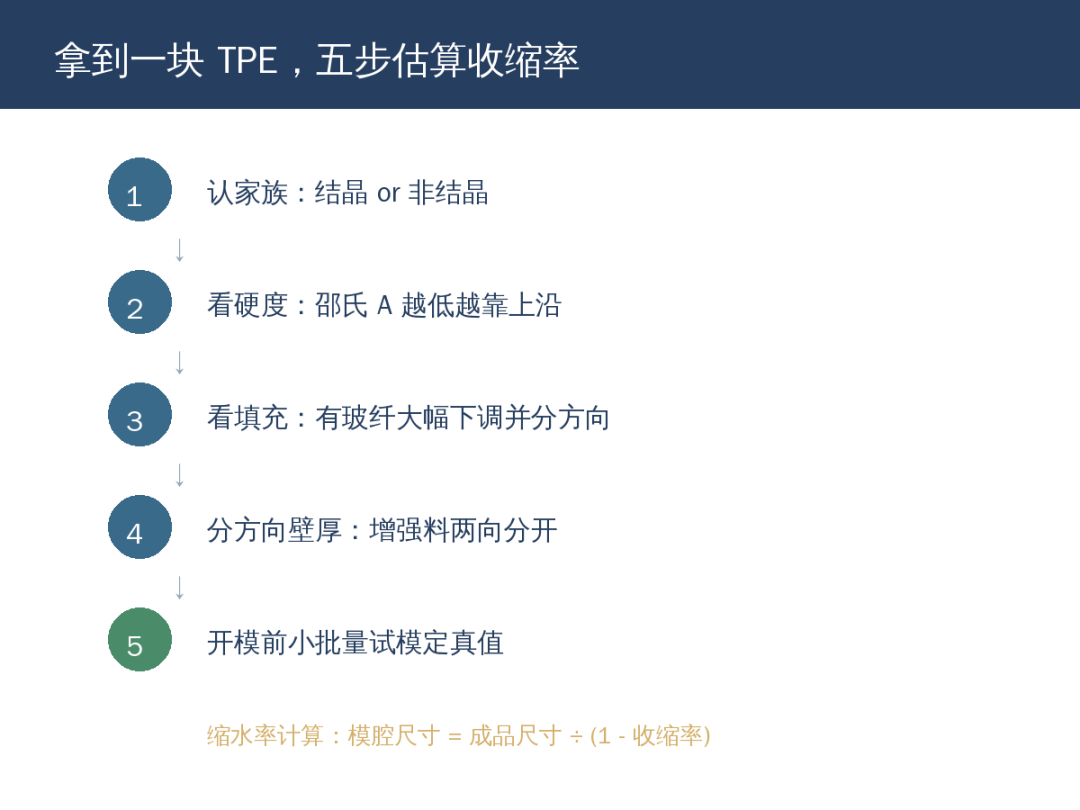
给你一条能落地的路径,不用背表:
1. 先认家族——结晶还是不结晶?直接决定量级。 2. 再看硬度——邵氏 A 越低越要往区间上沿靠。 3. 再看填充——有没有玻纤?有就大幅下调,且要分方向。 4. 再分方向壁厚——增强料两向分开,壁厚不均要小心。 5. 开模前小批量试模——用估算区间先留余量,试出真值再定模。
收个尾,最关键的一步行动:去供应商 TDS 上找 Mold Shrinkage 那一栏,看它标注的测试标准(ASTM D955 还是 ISO 294-4)、测试厚度、硬度、流动方向——四个条件齐全,这个数才敢用。TDS 上没有厚度和方向,等于没给。
你手上正在开的 TPE 模具,是哪一类、多硬、有没有填充?
免责声明:本文所述性能数据为实验室测试典型值,实际使用效果受注塑工艺、模具设计和加工条件等因素影响,详细参数请咨询材料供应商获取TDS与选材建议。
