PPS平替PEEK:机器人零件的选材判据
机器人关节件预算砍三成,PEEK 换 PPS 是条明路,但四维判据(温度、受力、寿命、成本)先过关:150℃长期、非重载的壳体骨架轴套够用,高温承载的齿轮柔性件别省。讲清 PPS 平替 PEEK 的边界、价格差一个数量级的产能逻辑,与翻车件
机器人关节件预算砍三成,PEEK 换 PPS 是条明路,但四维判据(温度、受力、寿命、成本)先过关:150℃长期、非重载的壳体骨架轴套够用,高温承载的齿轮柔性件别省。讲清 PPS 平替 PEEK 的边界、价格差一个数量级的产能逻辑,与翻车件的结构根因。
降本 20% 还是降本 80%?
那天客户把一摞机器人关节件图纸拍在桌上,开口第一句不是性能,是价格:PEEK 注塑件,你们报多少?
我没急着开价。图纸翻了翻——关节壳体、电机绝缘骨架、几只连接器、一根传动轴套。工况谈不上苛刻:长期 150°C 上下,间歇 200°C,没有重载冲击,设计寿命 3 万小时。
我说:这些件,你有一半可以换成 PPS。
他愣了几秒,笑了。那个笑我熟——工程师听见"平替"两个字的反应,跟听见"降本"时一模一样:先怀疑,后好奇。他补了一句实话:老板给的降本指标,材料这块至少砍三成。
我说,三成?保守了。
他把手机递过来,屏幕上是一张照片:一只碎成两半的塑料轴套。上一家供应商用 PPS 做的,装机三个月,裂了。
我放大照片看了两分钟:断面齐整,典型的脆性断裂,没拉丝、没颈缩。我说,这个件的问题不在材料,在结构——直角根部没倒圆,应力集中全砸在脆性材料上,换 PEEK 一样裂,只是晚几天。
故事得从 PEEK 讲起。
机器人界言必称 PEEK,是有道理的。
人形机器人把材料工程师的想象力拉满之后,PEEK 几乎成了"高端"的代名词。关节齿轮、轴套、谐波减速器柔性件周边、腿部骨架、灵巧手结构件——但凡要轻、要耐热、要自润滑的位子,方案书里出现的材料十有八九是 PEEK。
CF-PEEK 常被当成金属替代的招牌:比铝合金轻,比强度高,耐疲劳,能长期在 250°C 下服役。传闻里一台机器人要用掉十几公斤 PEEK,把行情都带热了。
金属件换塑料件,道理也简单:密度只有铝合金一半上下,一次注塑成型,免掉一摞 CNC 加工工序,还顺带解决齿轮啮合噪音。减重、降本、降噪,三样都要,PEEK 好像哪样都给得了。
灵巧手尤其典型:人手 27 个自由度,每个关节都是微型结构件,单个零件几克重,重量敏感、精度敏感,图纸上一水儿的 PEEK。
这话对吗?对。但只说了一半。
PEEK 贵在哪?贵在性能,也贵在稀缺。
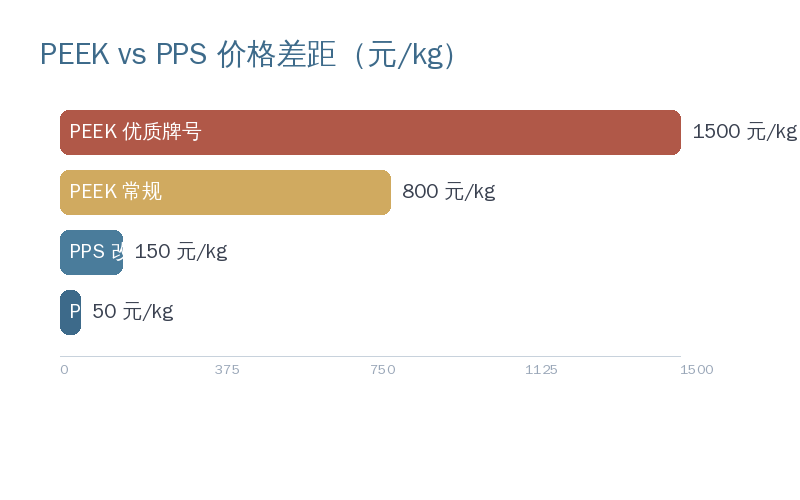
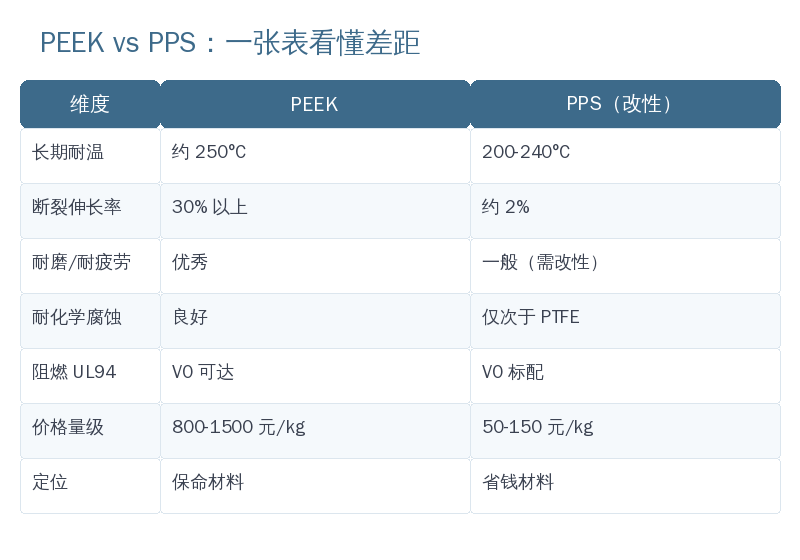
先看价格。PEEK 原料行情在 800-1500 元/公斤,优质牌号还得往上走。PPS 呢?改性级 50-150 元/公斤。差出去一个数量级。一台机器人按 10 公斤料算,光材料成本就差出大几千上万块。
为什么差这么多?产能摆着。PPS 全球产能超过 7 万吨/年,特种工程塑料里当之无愧的第一大品种;PEEK 的产能连它的零头都不到。单体贵、聚合难、能稳定供货的厂家一只手数得过来,国产产能还在爬坡,价格怎么下得来?
性能上,PEEK 站在金字塔尖:韧性好、耐磨、耐疲劳,长期使用温度约 250°C。这些指标,PPS 追不上。
但我说的是追不上,不是不能打。
PPS 的逆袭,藏在这些"差不多"里。
改性 PPS 长期使用温度 200-240°C,PEEK 约 250°C——差 10 到 50°C。放在实验室里是差距,放进多数机器人工况里,是够用。
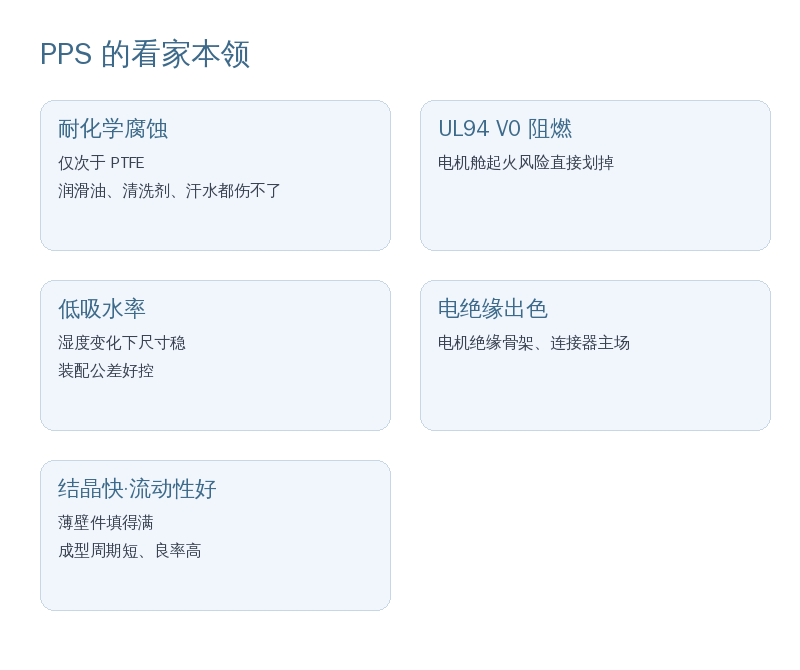
PPS 的看家本领,样样都踩在机器人身上:
耐化学腐蚀,仅次于 PTFE,润滑油、清洗剂、汗水都伤不了它;UL94 V0 阻燃,电机舱的起火风险直接划掉;吸水率低,湿度变化下尺寸稳,注塑件装配公差好控;电绝缘出色,电机绝缘骨架、连接器这类带电零件,是它的主场。
还有几条容易被忽略的:结晶度高,刚性能保持到接近热变形温度的区间;熔体流动性好,薄壁件、长流程模具照样填得满;结晶快,注塑成型周期短,模温要求也不高。机器人零件越做越薄,这几条恰恰是注塑良率和节拍的命根子。
PPS 也不是光杆司令上阵。要刚性,上 GF30、GF40;要韧性,有增韧改性牌号,冲击强度能拉高一截;要自润滑,PTFE、二硫化钼改性走起。改性厂家的配方表翻一翻,PPS 的短板都能补到"够用"的线上。
最要命的是价格。同样的模具、同样的注塑工艺,材料单价却是别人的十几倍。
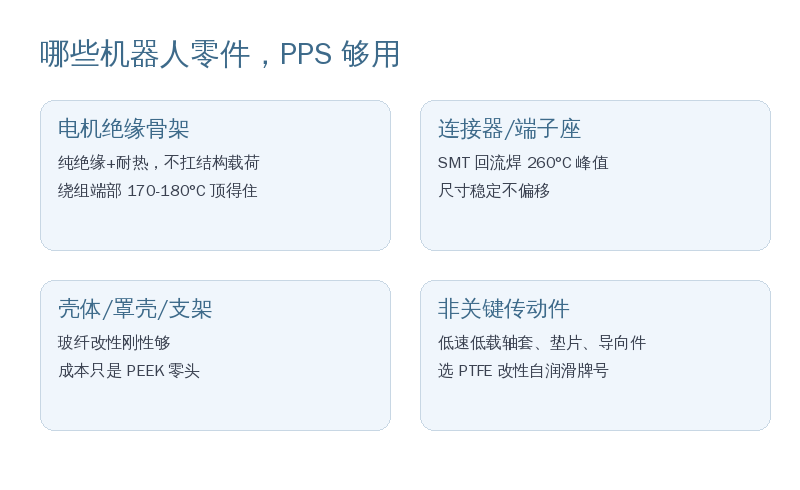
哪些机器人零件,PPS 够用?
我习惯把话说到零件级,不然就是耍流氓。判断标准就一条:这个件靠的是 PPS 的本征属性,还是 PEEK 的力学底子。绝缘、阻燃、耐热、尺寸稳定,都是本征属性,白给的;韧性和耐磨,是力学底子,PPS 拿不出来。
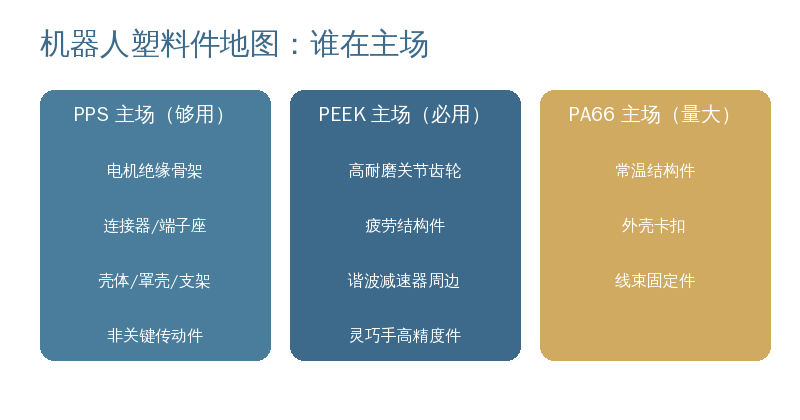
电机绝缘骨架、线圈架。纯绝缘加耐热工况,不扛结构载荷,PEEK 在这儿属于杀鸡用牛刀。电机绕组端部常年一百七八十度,PPS 顶得住,UL 的 RTI 认证在那儿摆着,绝缘、阻燃、耐热三样全齐。
连接器、端子座。要耐热、要尺寸稳定、要装配可靠。PPS 在湿热环境下的尺寸稳定性,比不少材料都稳;还要扛得住 SMT 回流焊 260°C 的峰值温度,端子不变形、不偏移,PPS 是干这个的老手。
各类壳体、罩壳、走线支架。结构件里最"轻"的一类,主要干防护和固定的活。PPS 玻纤改性后刚性足够,流动性好还能把壁厚做薄,成本却只是 PEEK 的零头。
非关键传动件。低速、低载荷的轴套、垫片、导向件,PPS 的自润滑够用,图顺滑就选 PTFE 改性的自润滑牌号,只要不碰高 PV 值的工况。
这几类加一块,占一台机器人 PEEK 用量的比重,往往比你想象的大。我见过客户的图纸,六成 PEEK 件,工况根本用不上 PEEK。
哪些必须 PEEK?别省错地方。
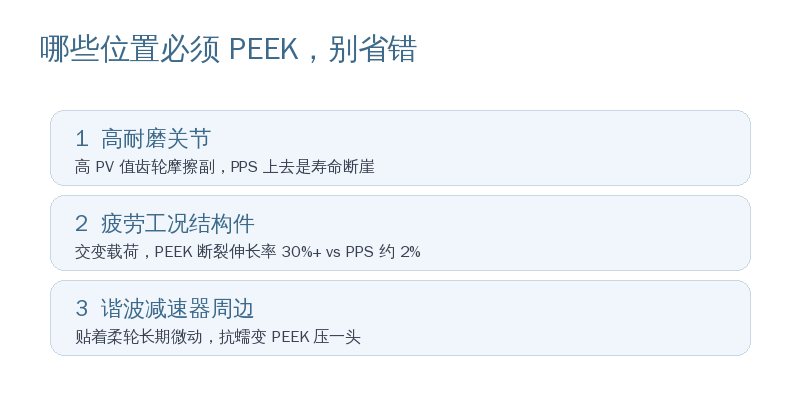
省钱要省对地方。下面这些位子,PPS 别碰。
高耐磨关节。频繁旋转、高 PV 值的关节齿轮和摩擦副,PPS 韧性差、耐磨性不及 PEEK,上去就是寿命断崖,省下的材料钱不够赔售后。
疲劳工况结构件。扛交变载荷的腿部骨架、连杆。纯 PEEK 的断裂伸长率能做到 30% 以上,PPS 大多在 2% 上下——这个差距就是冲击和疲劳表现差别的根源。PPS 天生偏脆,玻纤增强提的是刚性,韧性改观有限,疲劳裂纹一旦起裂就是快速扩展。PEEK 的耐疲劳,在这儿是保命的。
谐波减速器柔性件周边。顺带说一句,谐波减速器里真正扛疲劳的,是钢制柔轮,塑料只做周边辅助件。辅助件也别想用 PPS 糊弄——它贴着柔轮长期微动,磨的是材料本身的抗蠕变和耐磨底子,PEEK 的长期蠕变性能压 PPS 一头。
一句话:PPS 是省钱的材料,PEEK 是保命的材料。用错位置,两个都会变成最贵的材料。
选材就四维:温度、受力、寿命、成本。
我自己决策的顺序是这样的。
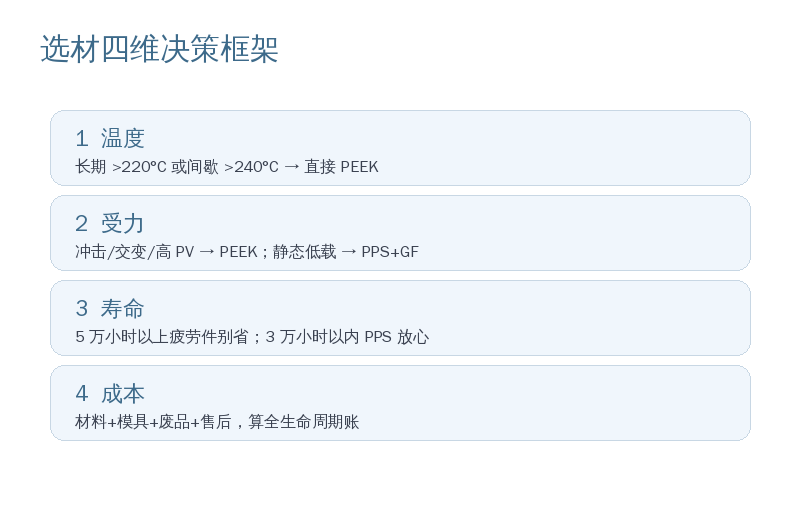
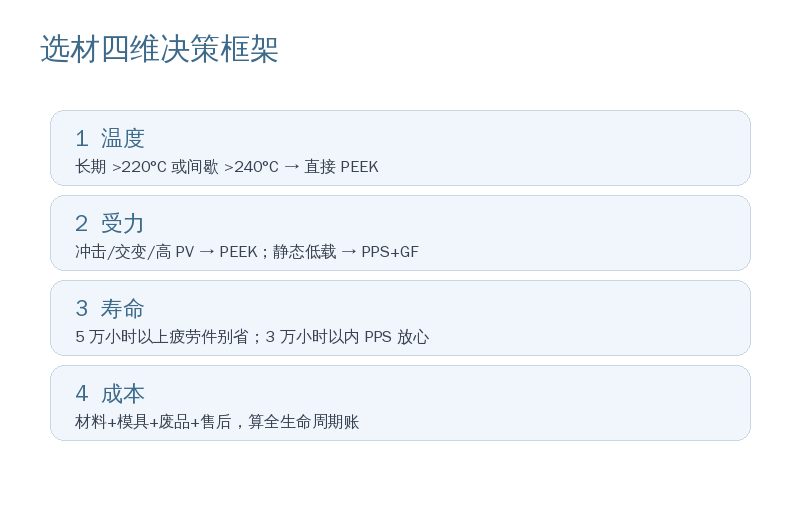
先看温度。长期工况逼近 220°C 以上,或间歇冲到 240°C 以上,PPS 出局,直接 PEEK。
再看受力。有冲击、交变载荷、高 PV 摩擦?PEEK。纯静态承载或低载荷,PPS 加玻纤改性,够了。
三看寿命。设计寿命 5 万小时以上的疲劳件,别省。3 万小时以内的静态件,PPS 放心上。
四看成本。把材料单价、模具、废品率、售后全算进去,做一本全生命周期账。算完你会发现,PPS 省下的不是材料费,是整条供应链的现金流。
同一个轴套,轻载定位用的,PPS 干得漂亮;输出轴上的高转速轴套,乖乖用 PEEK。差的就是那一档 PV 值。
四维之外还有两件事别漏:化学环境——长期泡油、泡清洗剂,PPS 的耐腐蚀性白捡;认证要求——阻燃等级、绝缘等级卡在哪一级,图纸上一目了然。
四维过完,剩下的活儿就一件:打样、上台架、跑耐久。数据说话,比谁拍胸脯都管用。
话说到这儿。
PEEK 不是神,PPS 也不是将就。选材这件事,从来不是越贵越好,而是哪个位置该用谁。
一台人形机器人上万块的塑料件成本省下一半,意味着整机售价能低一截,量产爬坡能快一步,在拼价格、拼交付的赛道上,你比别人多一口气。
你的图纸上,有多少个 PEEK 件,其实从第一天起就该是 PPS?
---
免责声明:本文所述性能数据为实验室测试典型值,实际使用效果受注塑工艺、模具设计和加工条件等因素影响,详细参数请咨询材料供应商获取TDS与选材建议。
