工程塑料色母粒选型:载体与耐温分级
给工程塑料选色母粒,关键在两条线:载体必须与基料同族匹配,颜料耐温要按机筒上限加分级;再叠加批次色差、析出模垢四大翻车现场与供应链管控,从配色到量产一次讲清选型逻辑。
给工程塑料选色母粒,关键在两条线:载体必须与基料同族匹配,颜料耐温要按机筒上限加分级;再叠加批次色差、析出模垢四大翻车现场与供应链管控,从配色到量产一次讲清选型逻辑。
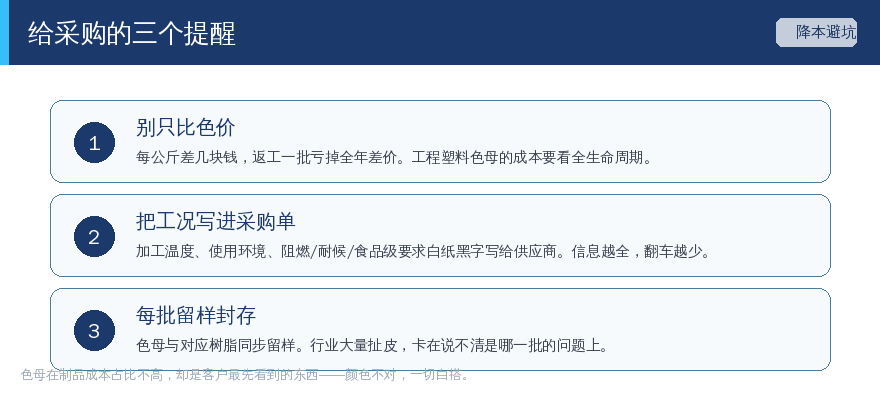
开门见山说结论:给工程塑料配色,色母粒不是"加点就行"的辅料,是一个必须按配方管理的部件。
在 PP 洗衣机盖这类通用件上,随便拿一款 PE 载体黑母,多半真能用。于是很多人把这个经验平移到 PA66、PC、PBT 上,然后开始出现解释不了的现象:同一款黑色母,颜色是对的,冲击强度掉了三成;或者刚出模颜色均匀,装车三个月接缝处渗出一圈油亮的东西;又或者每批料颜色都差那么一点,客户拿色差仪一打就拒收。
这些都不是"色母质量不行",而是选型逻辑错了。这一篇把工程塑料着色的选型逻辑一次讲清楚:载体为什么必须匹配、颜料耐温为什么要分级、色差和析出从哪里来、以及供应链上怎么管才不会失控。
重要前提
本文只讲选型逻辑与失效机理,不推荐具体牌号。你的零件该用什么载体、哪个耐温档位、多少添加比例,取决于基料牌号、玻纤含量、加工温度、壁厚和外观要求——条件不同,结论不同。照搬别的项目的色母方案,是这个领域最常见的翻车方式。任何正式用量产前,小试加首件确认这一步不能省。
色母粒不是"颜料的便利装",是配方件
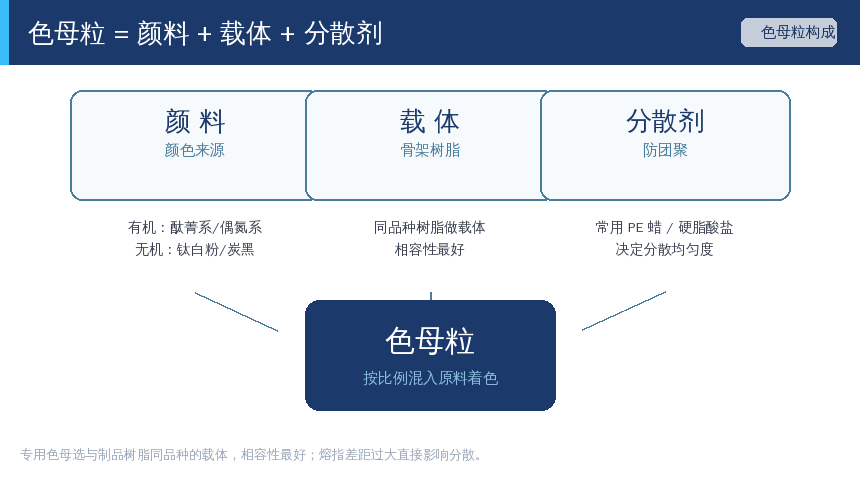
先摆正它的位置。色母粒 = 颜料 + 载体 + 分散剂,把这三样预先高浓度混合、剪切、造粒出来的中间料。
它要同时干成两件事:
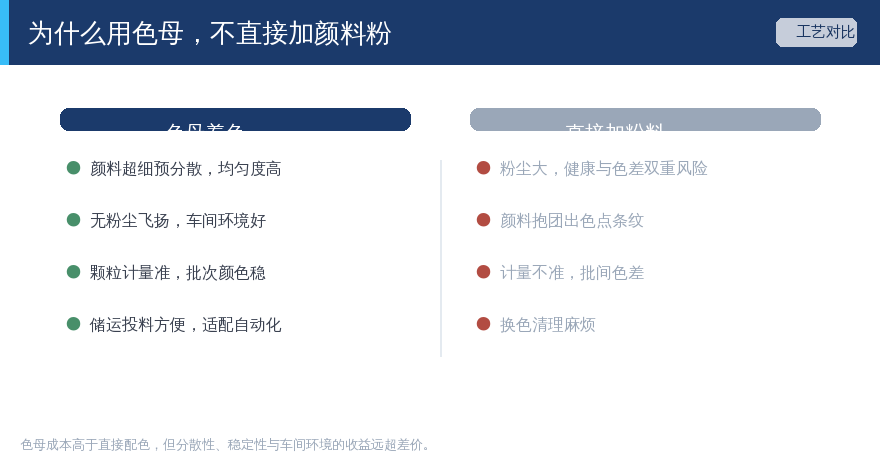
第一件,把颜料分散到位。颜料出厂时是微米级聚集体,直接扔进基料里拌不开,制品表面会出现色点、色纹。色母粒生产时用强剪切先把颜料打开、包覆、锁住,这一步决定了它的品质下限。
第二件,在你的机台上二次分散。色母粒随基料一起熔融,把锁住的颜料释放出来,均匀带进整个熔体。这一步能不能成,取决于载体和你基料的关系——这正是大多数翻车的起点。
所以评价一款色母粒,从来不只是"颜色正不正",还有分散得透不透、跟你这套体系处不处得来。把它当颜料买,就会漏掉后面一半的问题。
载体匹配:不是"能熔到一起"就算匹配
最常见的误解在这里:「反正都是塑料,高温下都化了,混一起肯定行」。
行不行,看三个层面:
化学相容性。载体的极性、溶解度参数要和基料接近。PA、PC、PBT 都是极性或中极性材料,PE 载体的非极性长链和它们谈不上亲和——熔体里是"油花"和"水"的关系,看着搅动了,冷却后界面就是缺陷。
熔体流动性。行业通行做法是载体熔指适当高于基料:母粒要先于基料熔融、先行流动,才能把颜料带匀。载体比基料还黏,色母粒在螺杆里就是一团团"没化开的颜料膏"。
界面副作用。不相容的载体不会消失,它会以微米级颗粒的形式留在制品里。静态件看不出事,受力件上每一个颗粒都是一个应力集中点——这就是"颜色对了、强度掉了"的机理。
所以工程塑料着色的第一条规则:载体优先选与基料同族的(PA 料配 PA 载体,PC 料配 PC 载体),同族没有合适浓度档次的,再用经过验证的相容型通用载体,并且必须小试。PE、PP 载体的通用母粒,默认不要直接进工程塑料。
耐温分级:颜料有自己的承受上限
第二个高频误区:「颜料是无机的小颗粒,还能怕热?」
恰恰相反。有机颜料的发色靠分子结构里的共轭体系,温度高了会被破坏——表现不是烧起来,而是褪色、变色、色光偏移。而且这个破坏跟时间和剪切有关:机筒里几分钟的高温停留、螺杆的高剪切,都在消耗它。
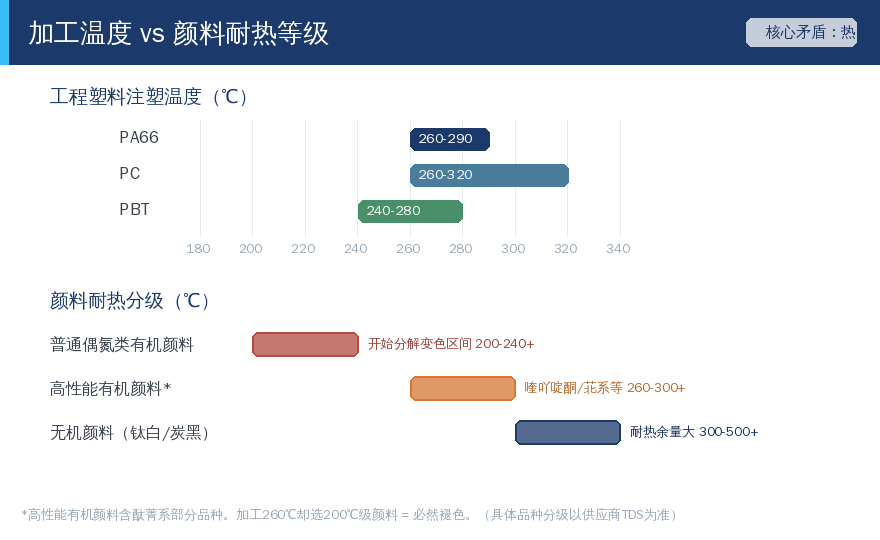
把常见的量级排一下(数值为行业通行范围,实际以供应商数据为准):
| 加工/耐温档 | 典型范围 |
|---|---|
| PP 注塑 | 约 180–230 ℃ |
| ABS / PC+ABS | 约 220–260 ℃ |
| PBT / PA66 注塑 | 约 240–300 ℃ |
| PC / 高温工程塑料 | 可达 300 ℃ 以上 |
| 普通偶氮类有机颜料 | 耐热上限约 200–240 ℃ |
| 高性能有机颜料(喹吖啶酮、苝系等) | 约 260–300 ℃ |
| 无机颜料(钛白、铁系、钴蓝等) | 普遍 300 ℃ 以上 |
对着这张表就能看出问题:给 PA66(加工 280 ℃ 上下的料)配一款偶氮红,等于让一个耐 240 ℃ 的颜料去扛 280 ℃ 的机筒——出模时颜色就可能已经不对了,更别说长期使用。
所以第二条规则:颜料的耐温上限要高于你机筒的实际温度上限,而不是平均温度。薄壁复杂件、长流道、高背压,局部熔体温度都比设定值高。选型时按"机筒上限 + 余量"去卡颜料档次,拿不准就直接上高性能有机颜料或无机颜料体系——颜料档次差一级,单价差不少,但比整批退货便宜得多。
还有一个容易被忽略的点:耐温只是门槛,耐迁移才是长期战。有些颜料耐温过关,但在高温和高填充下会缓慢向制品表面迁移——喷霜、渗色、污染接触件。对外观件和电气件,这两项要一起向供应商确认。
最容易踩的坑:颜色效果是"绑"着整套条件的
「这个颜色我上个项目做过,一样的。」
这句话和阻燃选型里那句「这料是 V-0 的」一样危险。同一个色母,换个条件结果就变:
绑着基料牌号。同一族树脂,不同牌号的熔指、极性端基含量、结晶速度都不同,显色和分散表现跟着变。PA66 和 PA6 就不是一个结论。
绑着玻纤和填料。玻纤增强体系里,色母中的蜡类分散剂和其他低分子组分会削弱树脂与玻纤的界面结合——轻则浮纤更明显,重则冲击性能下滑。加填料的体系还会因为遮盖力变化而改变显色深浅。
绑着工艺窗口。机筒温度、背压、转速决定分散效果;模温和结晶速度决定显色。同一个配方,两台注塑机能做出肉眼可见的色差。
绑着状态。回料比例变了、基料批次换了,颜色跟着动。PA 类吸湿料干燥不到位,水分在机筒里引发降解,既伤力学性能也伤颜色。
所以第三条规则:换其中任何一个条件,颜色都要重新验证。把色母当成"已经验证过的标准件"直接跨项目复用,是省小钱埋大雷。
四个高频翻车现场
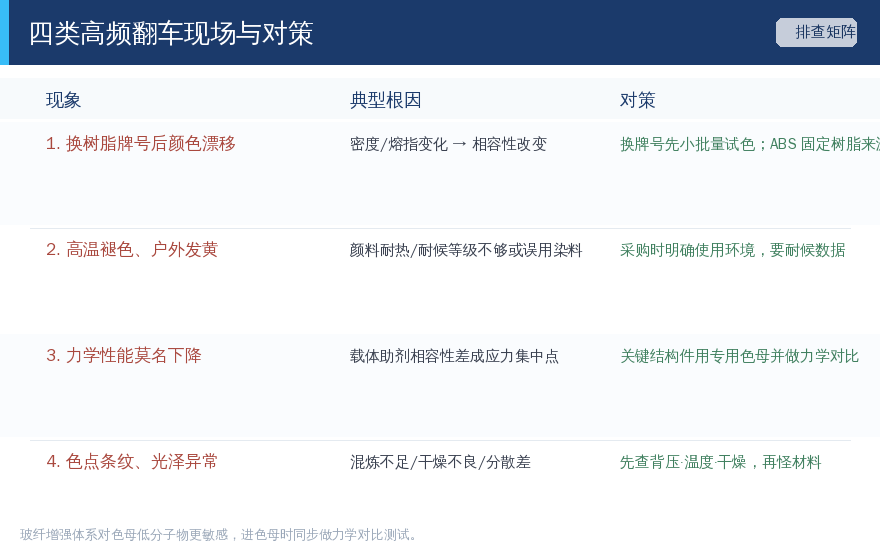
前面是原理,落到日常就是这四种场景:
现场一:批次色差。每批都差一点,色差仪数值飘在合格线上。根源通常是三件事叠加:色母本身批次波动、加料环节计量不稳(人工投料误差远大于自动计量)、PA 干燥不充分导致的隐性降解。对策不在机台上救火,在进料端管住:色母按批留样、计量方式固定、干燥工艺写死。
现场二:色点色纹。表面麻点、条状色痕,剖开制品内部也有。这是分散不良的直接证据——要么色母本身分散品质差,要么你的螺杆剪切组合喂不透它(高浓度色母对背压和转速有要求)。换高分散档次的色母、适当提背压,逐项排查。
现场三:力学性能下滑。颜色对了,跌落测试挂了。两个嫌疑方向:载体与基料不相容留下的界面缺陷;添加比例过高——色母超过一定比例后,载体和分散剂本身就变成了杂质。工程塑料着色常规添加比例在 2% 上下浮动,超过这个量级还压不住颜色,正确做法是找更高浓度的产品,而不是继续加量。
现场四:析出与模垢。制品表面慢慢渗出雾状层,模具型腔周期性积垢,停机擦模越来越勤。这是低分子组分(分散剂、部分颜料中间体)在高温下向表面迁移、在模壁沉积的过程。除了换更好的色母,还要检查是不是机筒温度设得过低——为了"保护料"压低温度,反而延长了熔体在黏流转变区的滞留,析出更严重。
别只盯着颜色本身
配色这件事,注意力天然全在颜色上。但色母是跟着熔体走完全程的,它会影响体系里的其他东西:
阻燃体系。客户指定 V-0 的 PA,色母里的组分会不会影响阻燃表现,要在最终配方上重新确认,不能只看基料证书。
其他助剂。抗静电剂、润滑剂、脱模剂各有自己的迁移特性,和色母里的低分子物叠加,析出问题可能翻倍。
法规合规。食品接触、饮用水、医疗外壳这类项目,颜料和载体同样在受控范围内——基料合规、色母不合规,整机照样过不了。选型时就要问供应商索要对应法规的合规证明。
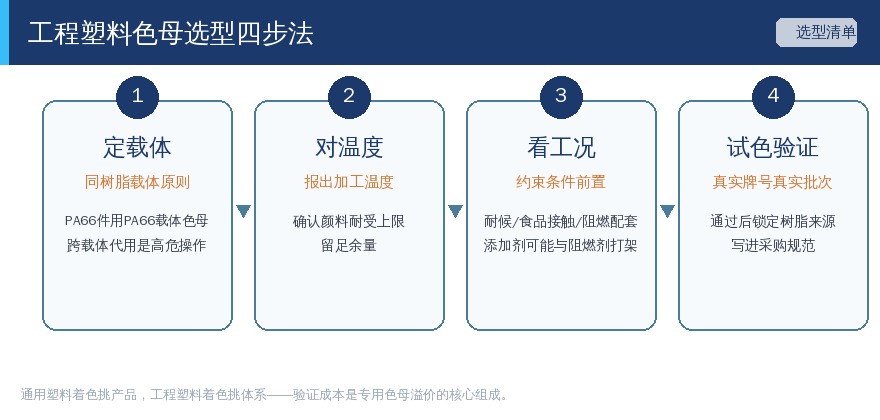
选型四步法
把前面的逻辑收成一个可以直接用的流程:
第一步,定工况边界。写下五个数:基料牌号、加工温度上限、是否玻纤/填料及含量、外观等级(内外部、光泽要求)、有无法规约束。
第二步,选载体。同族优先,熔指高于基料,通用 PE/PP 载体默认排除在外,除非供应商明确给出相容性数据并且小试通过。
第三步,卡耐温档。按机筒上限加余量选颜料档次,同时确认耐迁移性和所需合规项。
第四步,小试加锁定。小试看分散和显色,首件用色差仪量化(行业常用的批次判定参考线是 ΔE≤1.0,具体以你和客户的协议为准),通过后把色母牌号、厂家、添加比例、工艺参数一并写进物料规格书。
供应链:色差失控一半在管理
技术选型只完成了一半。色母是典型的"批次敏感"物料,这几招是基本功:
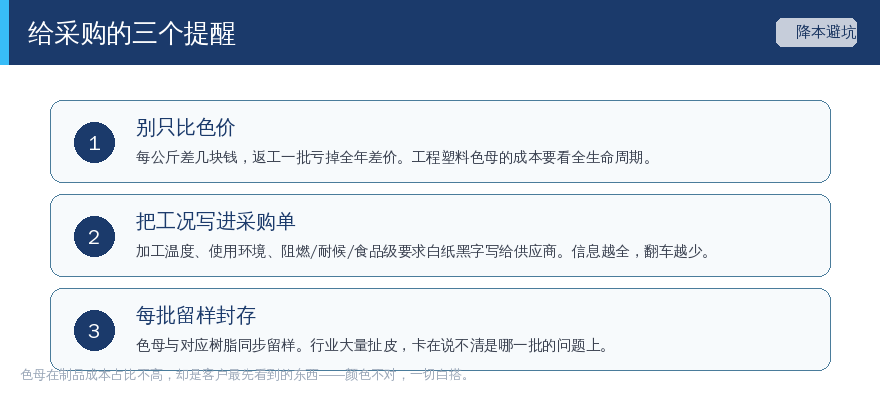
规格书写死。牌号、厂家、添加比例、适用基料范围、禁忌事项,逐项落字。只在采购合同里写个"黑色母"是不够的。
批次留样。每批进料留样封存,新批次来料与留样比对后再上线。色母的价格不高,但它是整批制品颜色的源头。
变更走评审。供应商悄悄换载体、调整颜料配方的事并不罕见。把"色母更换或升级"列为必须通知并重新验证的变更项。
记录绑定。每个量产批次的色母批号记入生产记录。出了色差投诉,能追溯才能定位责任——是料、是色母还是工艺。
一句话记忆
小结
工程塑料着色最容易犯的错,是把它简化成一句「加点色母」。真正要做对的是三层:按基料选对载体,按机筒上限卡住颜料耐温档位,再把颜色当成受控的配方参数写进供应链管理。第一层决定颜色出不来得来,第二层决定它扛不扛得住你的工艺,第三层决定它能不能一直稳定下去。下次拿到一个"通用黑色母就用吧"的建议,先问一句:载体是什么,耐温几档——这两个答案清楚了,大部分翻车在开模之前就已经避免了。
免责声明:本文所述性能数据为实验室测试典型值,实际使用效果受注塑工艺、模具设计和加工条件等因素影响,详细参数请咨询材料供应商获取TDS与选材建议。
